

Salut! En tant que fournisseur de soudage laser, j'ai pu constater à quel point il est crucial de contrôler la zone affectée thermiquement (ZAT) lors du soudage laser. Dans ce blog, je partagerai quelques trucs et astuces sur la façon de procéder.

Qu’est-ce que la zone affectée par la chaleur ?
Avant d’aborder la façon de contrôler la HAZ, comprenons d’abord de quoi il s’agit. La zone affectée thermiquement est la zone du matériau de base qui a subi des modifications de sa microstructure et de ses propriétés en raison de la chaleur générée pendant le processus de soudage. Ces changements peuvent inclure la croissance des grains, les variations de dureté et les contraintes résiduelles, qui peuvent toutes avoir un impact négatif sur les performances et la durabilité du joint soudé.
Pourquoi est-il important de contrôler la zone affectée par la chaleur ?
Le contrôle de la ZAT est important pour plusieurs raisons. Avant tout, cela contribue à maintenir l’intégrité et la résistance du joint soudé. En minimisant la taille et l’étendue de la ZAT, nous pouvons réduire le risque de fissuration, de distorsion et d’autres défauts pouvant compromettre les performances du joint. De plus, le contrôle de la ZAT peut améliorer la résistance à la corrosion et la durée de vie du composant soudé, le rendant ainsi plus fiable et plus durable.
Facteurs affectant la zone affectée par la chaleur
Plusieurs facteurs peuvent affecter la taille et les caractéristiques de la ZAT lors du soudage laser. Ceux-ci incluent :
- Puissance des lasers :Plus la puissance du laser est élevée, plus la chaleur est générée, ce qui peut entraîner une ZAT plus grande.
- Vitesse de soudage :Une vitesse de soudage plus lente laisse plus de temps à la chaleur pour se transférer au matériau de base, ce qui conduit à une ZAT plus grande.
- Diamètre du faisceau :Un diamètre de faisceau plus petit concentre la chaleur dans une zone plus petite, ce qui entraîne une ZAT plus petite.
- Propriétés du matériau :Différents matériaux ont des conductivités thermiques et des points de fusion différents, ce qui peut affecter leur réaction à la chaleur générée pendant le soudage.
- Gaz de protection :Le type et le débit du gaz de protection peuvent affecter la vitesse de refroidissement du bain de fusion et de la ZAT.
Conseils pour contrôler la zone affectée par la chaleur
Maintenant que nous comprenons les facteurs qui affectent la HAZ, examinons quelques conseils pour la contrôler :
- Optimiser les paramètres du laser :Ajustez la puissance du laser, la vitesse de soudage et le diamètre du faisceau pour obtenir la qualité de soudure souhaitée tout en minimisant la ZAT. Cela peut nécessiter quelques essais et erreurs, mais cela en vaut la peine pour bien faire les choses.
- Utilisez un laser pulsé :Les lasers pulsés peuvent fournir de courtes rafales d'impulsions laser à haute énergie, ce qui peut réduire l'apport thermique global et minimiser la ZAT.
- Préchauffer le matériel :Le préchauffage du matériau de base peut contribuer à réduire le gradient de température entre le bain de soudure et le matériau environnant, ce qui peut minimiser la ZAT. Cependant, il est important d’utiliser la bonne température et la bonne durée de préchauffage pour éviter une surchauffe du matériau.
- Utilisez un dissipateur thermique :Placer un dissipateur thermique à proximité de la zone de soudure peut aider à dissiper la chaleur et à réduire la taille de la ZAT. Cela peut être particulièrement utile lors du soudage de matériaux minces ou de matériaux à faible conductivité thermique.
- Contrôler le gaz de protection :Le type et le débit du gaz de protection peuvent avoir un impact significatif sur la vitesse de refroidissement du bain de soudure et de la ZAT. L’utilisation d’un gaz de protection approprié et l’ajustement du débit peuvent contribuer à optimiser la vitesse de refroidissement et à minimiser la ZAT.
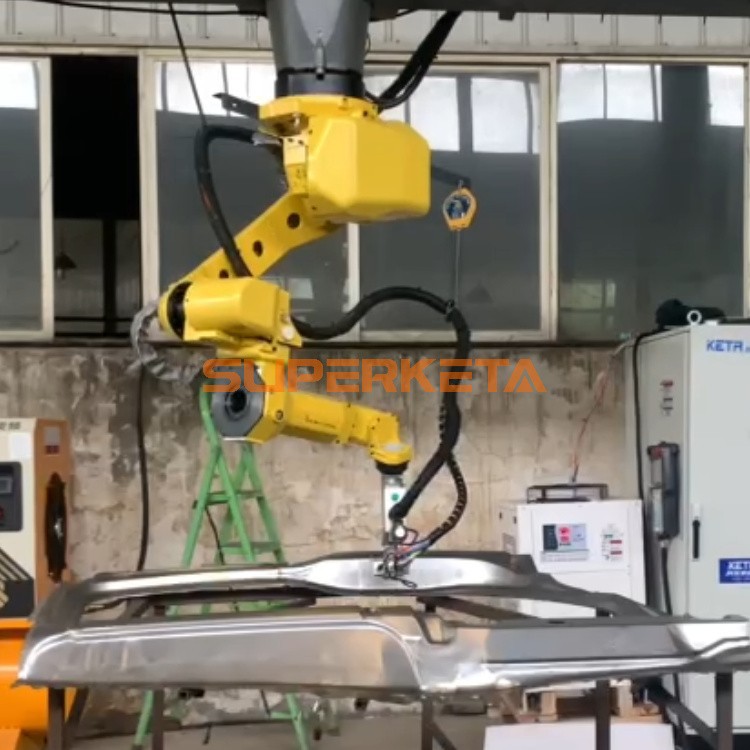
- Utilisez un système de soudage robotisé :Les systèmes de soudage robotisés peuvent fournir un contrôle précis du processus de soudage, notamment des paramètres laser, de la vitesse de soudage et de la position du faisceau. Cela peut contribuer à garantir une qualité de soudure constante et à minimiser la ZAT. Vous pouvez consulterSolutions robotiques pour la découpe plasmaetSolutions robotiques pour la découpe laserpour plus d’informations sur les solutions de soudage robotisées.
Études de cas
Pour illustrer l'importance du contrôle de la ZAT dans le soudage laser, examinons quelques études de cas :
- Étude de cas 1 : Soudage des alliages d'aluminium
- Dans ce cas, un fabricant rencontrait des problèmes de fissuration et de distorsion dans ses soudures en alliage d'aluminium. Après analyse du processus de soudage, il a été constaté que la ZAT était trop grande, ce qui provoquait des fissures et des distorsions. En optimisant les paramètres du laser et en utilisant un laser pulsé, le fabricant a pu réduire la taille de la ZAT et éliminer les problèmes de fissuration et de distorsion.
- Étude de cas 2 : Soudage de l'acier inoxydable
- Une entreprise soudait des composants en acier inoxydable pour une application dans le domaine des dispositifs médicaux. Ils étaient préoccupés par la résistance à la corrosion des joints soudés, car la ZAT peut être plus sensible à la corrosion que le matériau de base. En utilisant un dissipateur thermique et en contrôlant le gaz de protection, l'entreprise a pu minimiser la ZAT et améliorer la résistance à la corrosion des joints soudés.
Conclusion
Le contrôle de la zone affectée thermiquement lors du soudage laser est essentiel pour obtenir des soudures de haute qualité présentant d'excellentes propriétés mécaniques et résistance à la corrosion. En comprenant les facteurs qui affectent la ZAT et en mettant en œuvre les conseils et techniques décrits dans ce blog, vous pouvez optimiser votre processus de soudage laser et minimiser la ZAT. Si vous recherchez un fournisseur de soudage laser fiable, nous serions ravis de vous entendre. Contactez-nous dès aujourd'hui pour discuter de vos besoins en soudage et de la manière dont nous pouvons vous aider à obtenir les meilleurs résultats.


